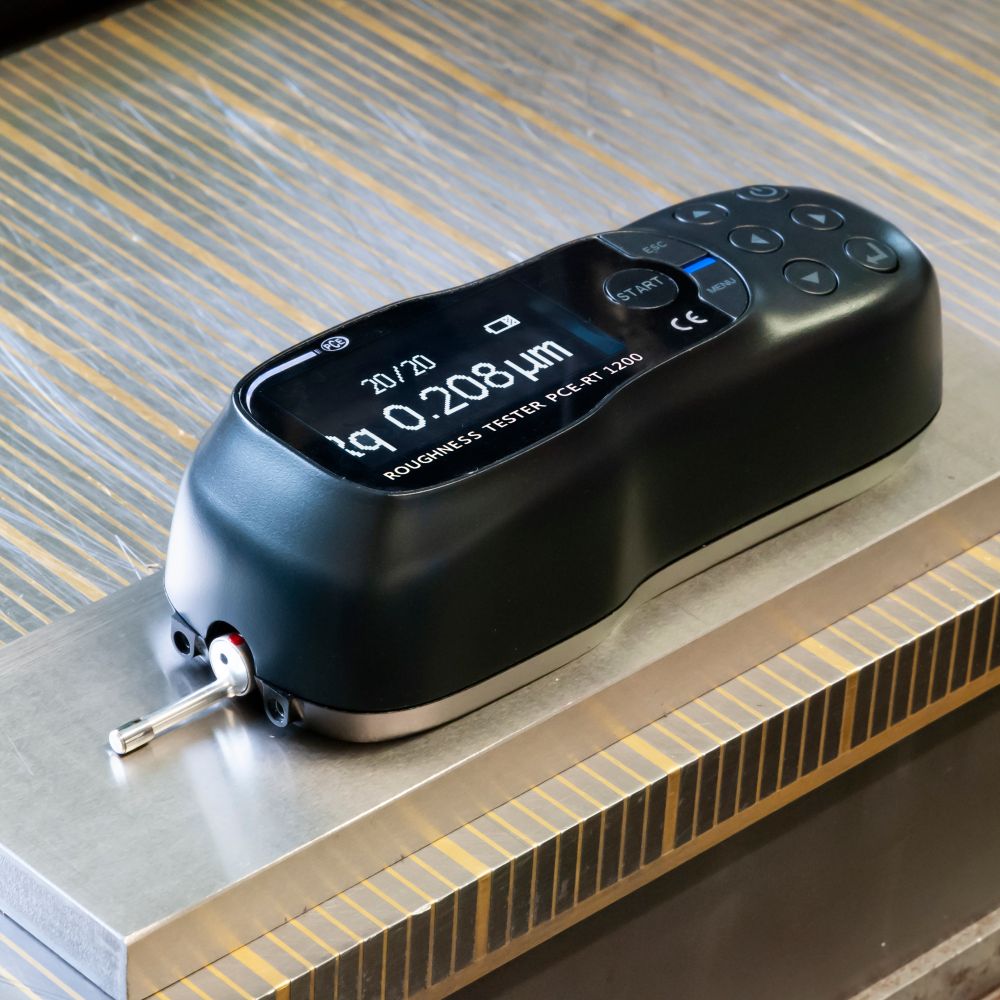
Zwei Bauteile können auf den ersten Blick vollkommen glatt aussehen und dennoch deutlich unterschiedliche Oberflächen besitzen. Für Fertigung, Qualitätssicherung und Wareneingang reicht eine visuelle Kontrolle deshalb häufig nicht aus. Entscheidend ist, wie stark die tatsächliche Oberfläche im mikroskopischen Bereich von ihrer idealen Form abweicht.
Mit einem Rauheitsmessgerät lässt sich die Oberflächenrauheit quantitativ erfassen. Typische Kennwerte sind Ra, Rz, Rq und Rt. Sie beschreiben jedoch unterschiedliche Eigenschaften des gemessenen Profils und dürfen nicht einfach miteinander gleichgesetzt werden. In diesem Beitrag erklären wir, was Oberflächenrauheit bedeutet, wie eine Rauheitsmessung funktioniert, worin sich Ra, Rz, Rq und Rt unterscheiden und was bei einer zuverlässigen Messung beachtet werden sollte.
Passende Geräte für diese und weitere Prüfaufgaben finden Sie bei unseren PCE Materialprüfgeräten.
Was bedeutet Oberflächenrauheit?
Keine technisch hergestellte Oberfläche ist vollkommen eben. Drehen, Fräsen, Schleifen, Honen, Polieren und andere Fertigungsverfahren hinterlassen charakteristische Erhebungen und Vertiefungen.
Diese feinen geometrischen Abweichungen werden als Oberflächenrauheit bezeichnet.
Die Rauheit einer Oberfläche kann unter anderem Einfluss haben auf:
- Reibung zwischen Bauteilen
- Verschleiß
- Dichtwirkung von Kontaktflächen
- Schmierstoffverteilung
- Haftung von Beschichtungen
- optische Eigenschaften
- Passungen und Kontaktverhalten
- Qualität und Reproduzierbarkeit eines Fertigungsprozesses
Dabei gilt nicht grundsätzlich "je glatter, desto besser". Welche Oberflächenstruktur sinnvoll ist, hängt von der Funktion des Bauteils ab.
Eine Dichtfläche stellt beispielsweise andere Anforderungen an die Oberfläche als eine Lagerfläche oder ein Bauteil, das anschließend beschichtet werden soll.
Warum reicht die Sichtprüfung nicht aus?
Das menschliche Auge kann größere Riefen, Kratzer oder Bearbeitungsspuren erkennen. Die für technische Spezifikationen entscheidenden Unterschiede liegen jedoch häufig im Mikrometerbereich.
Eine Oberfläche kann optisch sehr gleichmäßig wirken und trotzdem einen anderen Rauheitswert besitzen als gefordert. Um Oberflächen objektiv vergleichen zu können, werden deshalb definierte Rauheitskennwerte verwendet. Zu den bekanntesten gehören: Ra, Rz, Rq & Rt. Ein Rauheitsmessgerät erfasst das Oberflächenprofil und berechnet daraus einen oder mehrere dieser Werte.
Wie wird Oberflächenrauheit gemessen?
Bei mobilen Rauheitsmessgeräten wird häufig das Tastschnittverfahren eingesetzt. Dabei fährt eine sehr feine Tastspitze über die Oberfläche des Werkstücks. Der Sensor erfasst die vertikalen Bewegungen der Tastspitze, die durch Erhebungen und Vertiefungen der Oberfläche entstehen.
Aus diesem Profil werden anschließend die Rauheitsparameter berechnet. Das Messgerät zeigt also nicht einfach nur an, ob eine Oberfläche "glatt" oder "rau" ist. Es beschreibt die Oberfläche anhand mathematisch definierter Kennwerte. Professionelle PCE Instruments Messgeräte ermöglichen solche Prüfungen direkt in Fertigung, Werkstatt oder Qualitätssicherung.
Was bedeutet Ra?
Ra ist einer der am häufigsten verwendeten Rauheitskennwerte. Ra beschreibt die arithmetische mittlere Höhe des Rauheitsprofils. Vereinfacht gesagt wird betrachtet, wie stark die einzelnen Punkte des Profils durchschnittlich von der mittleren Linie abweichen.
Je größer die durchschnittlichen Abweichungen sind, desto größer ist der Ra-Wert. Ein Vorteil von Ra ist seine gute Vergleichbarkeit. Deshalb wird der Wert häufig zur allgemeinen Beurteilung der Oberflächenqualität verwendet. Allerdings hat Ra auch eine wichtige Einschränkung: Einzelne besonders hohe Spitzen oder tiefe Riefen können im Mittelwert relativ wenig auffallen. Zwei unterschiedlich strukturierte Oberflächen können deshalb einen ähnlichen Ra-Wert besitzen.
Was bedeutet Rq?
Rq ist die quadratische mittlere Höhe des Rauheitsprofils. Das Prinzip ähnelt Ra, allerdings werden größere Abweichungen mathematisch stärker gewichtet. Dadurch reagiert Rq empfindlicher auf ausgeprägte Höhenunterschiede im Profil. Ra und Rq beschreiben beide die allgemeine Streuung der Profilhöhen, werden jedoch unterschiedlich berechnet. Rq ist deshalb nicht einfach eine alternative Schreibweise für Ra.
Was bedeutet Rz?
Rz beschreibt die Höhenstruktur des Rauheitsprofils und berücksichtigt Spitzen und Täler wesentlich stärker als Ra. Dadurch kann Rz bei Oberflächen interessant sein, bei denen ausgeprägte Profilmerkmale eine größere Rolle spielen.
Wichtig ist allerdings, dass sich die genaue Definition und Auswertung von Rz mit der zugrunde gelegten Norm unterscheiden kann. Das ist insbesondere beim Vergleich älterer Zeichnungen, bestehender Prüfpläne und aktueller Messverfahren relevant. Aus diesem Grund sollte ein Rz-Wert nie vollständig losgelöst von der verwendeten Prüfvorschrift oder Norm betrachtet werden.
Was bedeutet Rt?
Rt beschreibt die Gesamthöhe des Rauheitsprofils innerhalb der betrachteten Auswertelänge. Dazu wird der vertikale Abstand zwischen der höchsten erfassten Profilspitze und dem tiefsten Profiltal betrachtet.
Rt reagiert daher besonders deutlich auf einzelne ausgeprägte Oberflächenmerkmale. Eine einzelne tiefe Riefe oder eine ungewöhnlich hohe Spitze kann den Rt-Wert stark beeinflussen. Das macht Rt beispielsweise für die Erkennung auffälliger Einzelmerkmale interessant.
Ra, Rz, Rq und Rt im Vergleich
| Kennwert | Vereinfacht beschrieben | Besonderheit |
|---|---|---|
| Ra | Mittlere absolute Abweichung des Rauheitsprofils | Sehr verbreiteter allgemeiner Rauheitswert |
| Rq | Quadratischer Mittelwert der Profilabweichungen | Gewichtet größere Abweichungen stärker |
| Rz | Kennwert für die Höhenstruktur aus Spitzen und Tälern | Reagiert stärker auf ausgeprägte Profilmerkmale |
| Rt | Gesamthöhe zwischen höchster Spitze und tiefstem Tal | Besonders empfindlich gegenüber Extremstellen |
Welcher Kennwert entscheidend ist, hängt von Zeichnung, Prüfvorschrift und Funktion des Bauteils ab.
Kann man Ra einfach in Rz umrechnen?
Nein. Zwischen Ra und Rz besteht keine universell gültige mathematische Umrechnung. Es existieren zwar Näherungswerte und Erfahrungsfaktoren für bestimmte Oberflächen und Fertigungsverfahren. Sie ersetzen jedoch keine tatsächliche Messung.
Der Grund ist einfach: Ra beschreibt einen Mittelwert, während Rz stärker von den Höhenverhältnissen zwischen Spitzen und Tälern beeinflusst wird. Zwei Oberflächen mit gleichem Ra können daher unterschiedliche Rz-Werte besitzen. Für Qualitätsprüfungen sollte deshalb immer der Kennwert gemessen werden, der in der technischen Zeichnung oder Prüfvorschrift gefordert ist.
Warum ist der Cut-off bei der Rauheitsmessung wichtig?
Eine reale Oberfläche enthält Strukturen unterschiedlicher Größenordnungen. Neben der eigentlichen Rauheit können beispielsweise auch Welligkeit, Formabweichungen oder andere längerwellige Strukturen vorhanden sein.
Damit ein Rauheitsmessgerät beurteilen kann, welche Bestandteile des Profils für die Rauheitsbewertung berücksichtigt werden sollen, wird das gemessene Profil gefiltert. Eine wichtige Einstellung ist dabei die Grenzwellenlänge, häufig als "Cut-off" bezeichnet. Je nach Messaufgabe werden unterschiedliche Grenzwellenlängen verwendet. Die Rauheitsmessgeräte PCE-RT 11 und PCE-RT 1200 stellen beispielsweise Cut-off-Werte zur Verfügung: 0,25 mm, 0,8 mm & 2,5 mm
Die Auswahl sollte nicht willkürlich erfolgen. Sie richtet sich nach der Prüfvorgabe, der erwarteten Oberflächenrauheit und dem anzuwendenden Messverfahren. Werden unterschiedliche Filter- oder Cut-off-Einstellungen verwendet, können die ermittelten Werte trotz identischer Oberfläche voneinander abweichen.
Die Messrichtung beeinflusst das Ergebnis
Auch die Richtung, in der die Tastspitze über das Bauteil geführt wird, kann die Messung wesentlich beeinflussen. Bearbeitungsverfahren erzeugen häufig eine bevorzugte Oberflächenrichtung. Beim Drehen, Fräsen oder Schleifen entstehen beispielsweise charakteristische Bearbeitungsspuren.
Für die Rauheitsprüfung wird deshalb häufig quer zur dominanten Rillen- oder Bearbeitungsrichtung gemessen. Würde der Sensor stattdessen entlang einer Rille fahren, könnte das gemessene Profil erheblich flacher erscheinen. Die korrekte Messrichtung muss sich jedoch immer nach der vorgegebenen Prüfmethode und der Oberflächenstruktur richten.
Oberflächenrauheit richtig messen: Schritt für Schritt
1. Vorgabe prüfen
Vor der Messung sollte geklärt werden, welcher Rauheitsparameter gefordert ist. Steht beispielsweise Ra 0,8 µm in der Prüfvorgabe, ist nicht automatisch ein gemessener Rz-Wert ausreichend. Auch Norm, Grenzwellenlänge und weitere Prüfbedingungen können vorgegeben sein.
2. Oberfläche reinigen
Schmutz, Staub, Späne, Ölreste oder andere Verunreinigungen können die Tastspitze beeinflussen. Die Messstelle sollte deshalb für das vorgesehene Prüfverfahren geeignet und sauber sein.
3. Geeignete Messstelle auswählen
Die Messung sollte auf einem repräsentativen Bereich der Oberfläche erfolgen. Offensichtliche Beschädigungen sollten nur dann gezielt gemessen werden, wenn gerade diese untersucht werden sollen.
4. Messrichtung bestimmen
Die Bewegungsrichtung des Tasters muss zur Oberflächenstruktur und zur Prüfvorgabe passen. Bei gerichteten Bearbeitungsspuren wird häufig quer zur Hauptrichtung der Struktur gemessen.
5. Passenden Cut-off einstellen
Die Grenzwellenlänge muss passend zur Messaufgabe ausgewählt werden. Eine falsche Einstellung kann dazu führen, dass unterschiedliche Profilanteile in die Auswertung einfließen.
6. Messgerät stabil positionieren
Während des Messvorgangs muss die Tastspitze ungehindert über die Oberfläche fahren können. Bewegungen, Verkanten oder Vibrationen können das Ergebnis beeinflussen.
7. Mehrere Messungen durchführen
Eine einzelne Messstelle beschreibt nicht zwangsläufig die gesamte Oberfläche. Bei Qualitätskontrollen sind deshalb häufig mehrere Messungen an definierten Positionen sinnvoll.
8. Messbedingungen dokumentieren
Für reproduzierbare Ergebnisse sollten neben dem Messwert auch relevante Einstellungen und Bedingungen dokumentiert werden. Dazu können gehören:
- Messparameter
- Cut-off
- Messposition
- Messrichtung
- verwendetes Messgerät
- Prüfvorschrift oder Norm
- Datum und gegebenenfalls Chargen- oder Bauteilnummer
Aktuelle Normen für die Rauheitsmessung
Bei Angaben zur Oberflächenbeschaffenheit ist heute insbesondere die Normenreihe DIN EN ISO 21920 relevant. Sie behandelt die Oberflächenbeschaffenheit nach Profilverfahren und umfasst unter anderem Angaben auf technischen Zeichnungen, Begriffe und Kenngrößen sowie Regeln für die Auswertung.
In älteren technischen Zeichnungen, Prüfplänen und auch in Gerätedokumentationen finden sich weiterhin Angaben beispielsweise nach DIN EN ISO 4287, DIN EN ISO 4288 oder DIN EN ISO 1302. Diese Normen wurden durch die DIN EN ISO 21920-Reihe abgelöst. Für die betriebliche Praxis bedeutet das: Bei einer bestehenden Zeichnung oder Prüfanweisung sollte zunächst geprüft werden, welche Norm und welche Parameterdefinition dort tatsächlich gefordert werden. Insbesondere beim Vergleich von Messwerten aus unterschiedlichen Systemen oder Zeiträumen ist dieser Punkt wichtig.
Wo werden Rauheitsmessgeräte eingesetzt?
Fertigung und Zerspanung
Nach Drehen, Fräsen, Schleifen oder anderen Bearbeitungsverfahren lässt sich überprüfen, ob die erzeugte Oberflächenqualität den Vorgaben entspricht. Eine regelmäßige Rauheitsmessung kann auch Hinweise auf Veränderungen im Fertigungsprozess geben.
Qualitätssicherung
In der Qualitätssicherung können Rauheitswerte dokumentiert und mit festgelegten Grenzwerten verglichen werden. Damit wird aus einer subjektiven visuellen Beurteilung eine quantifizierbare Prüfung.
Wareneingang
Gelieferte Bauteile lassen sich stichprobenartig darauf prüfen, ob vereinbarte Anforderungen an die Oberflächenbeschaffenheit eingehalten werden.
Werkzeug- und Formenbau
Auch im Werkzeug- und Formenbau kann die Oberflächenqualität entscheidend für die spätere Funktion oder das Erscheinungsbild eines Werkstücks sein.
Instandhaltung
Veränderungen der Oberflächenstruktur können bei bestimmten Bauteilen Hinweise auf Verschleiß oder Beschädigungen liefern. Die Aussage einer Rauheitsmessung muss dabei immer im Zusammenhang mit Bauteil, Funktion und ursprünglichem Zustand bewertet werden.
Welches Rauheitsmessgerät eignet sich für welche Aufgabe?
TOPA bietet innerhalb der Kategorie Materialprüfgeräte zwei mobile Rauheitsmessgeräte für unterschiedliche Anforderungen an.
PCE-RT 11 für kompakte mobile Messungen
Das PCE-RT 11 Rauheitsmessgerät ist für schnelle Prüfungen direkt am Werkstück ausgelegt. Es misst Ra und Rq von 0,05 bis 10 µm sowie Rz und Rt von 0,1 bis 50 µm. Als Grenzwellenlängen stehen 0,25, 0,8 und 2,5 mm zur Verfügung. Durch die kompakte Bauweise eignet sich das Gerät besonders für mobile Oberflächenkontrollen in Werkstatt, Fertigung und Qualitätssicherung.
PCE-RT 1200 für einen größeren Messbereich und PC-Auswertung
Das PCE-RT 1200 Rauheitsmessgerät deckt einen größeren Messbereich ab. Es misst Ra und Rq von 0,005 bis 16 µm sowie Rz und Rt von 0,02 bis 200 µm. Auch hier stehen Cut-off-Werte von 0,25, 0,8 und 2,5 mm zur Verfügung. Zusätzlich bietet das Gerät einen internen Messwertspeicher und eine PC-Schnittstelle. Damit eignet es sich besonders für Anwendungen, bei denen Messwerte weiter ausgewertet oder dokumentiert werden sollen.
Typische Fehler bei der Rauheitsmessung
Schon kleine Unterschiede im Messaufbau können das Ergebnis beeinflussen. Zu den häufigsten Fehlerquellen gehören:
- falscher Rauheitsparameter
- ungeeigneter Cut-off
- Messung in ungeeigneter Richtung
- verschmutzte Oberfläche
- instabile Position des Messgeräts
- ungeeignete Messstelle
- beschädigte oder verschmutzte Tastspitze
- Vergleich von Messwerten aus unterschiedlichen Normdefinitionen
- Beurteilung einer gesamten Oberfläche anhand nur einer einzelnen Messstelle
Für belastbare Vergleichsmessungen sollten die Messbedingungen möglichst reproduzierbar sein.
Rauheitswerte immer im Zusammenhang betrachten
Die Oberflächenrauheit lässt sich nicht mit einem einzigen universellen Wert vollständig beschreiben. Ra eignet sich gut zur allgemeinen Bewertung der mittleren Rauheit. Rq gewichtet größere Profilabweichungen stärker. Rz berücksichtigt die Höhenstruktur von Spitzen und Tälern stärker, während Rt die gesamte Höhe zwischen der höchsten erfassten Spitze und dem tiefsten Tal beschreibt.
Für eine zuverlässige Prüfung kommt es deshalb nicht nur auf das Messgerät an. Ebenso wichtig sind der richtige Parameter, die Messrichtung, der Cut-off, eine geeignete Messstelle und die zugrunde liegende Prüfvorschrift. Mit einem geeigneten Rauheitsmessgerät lassen sich Oberflächen direkt am Werkstück objektiv prüfen und Fertigungsprozesse sowie Qualitätskontrollen nachvollziehbar dokumentieren.
Eine Übersicht unserer Lösungen für Rauheit, Schichtdicke, Härte und weitere Materialeigenschaften finden Sie bei den PCE Materialprüfgeräten bei TOPA.
Häufige Fragen zur Oberflächenrauheit
Ra beschreibt die mittlere absolute Abweichung des Rauheitsprofils von der Mittellinie. Rz berücksichtigt die Höhenstruktur aus Spitzen und Tälern stärker. Zwei Oberflächen mit ähnlichem Ra-Wert können deshalb unterschiedliche Rz-Werte besitzen.
Eine allgemein gültige Umrechnung gibt es nicht. Näherungsfaktoren können für bestimmte Fertigungsverfahren verwendet werden, sind jedoch kein Ersatz für die Messung des tatsächlich geforderten Parameters.
Rauheitswerte wie Ra, Rz, Rq oder Rt werden in der industriellen Messtechnik üblicherweise in Mikrometern angegeben. Ein Mikrometer entspricht 0,001 Millimeter.
Der Cut-off ist eine Grenzwellenlänge, die bei der Filterung des gemessenen Oberflächenprofils verwendet wird. Sie hilft dabei, die für die Rauheitsbewertung relevanten Profilanteile von anderen Strukturen zu trennen.
Bei einer Oberfläche mit klarer Bearbeitungsrichtung erfolgt die Messung häufig quer zu den dominanten Bearbeitungsspuren. Maßgeblich sind jedoch immer die jeweilige Prüfvorschrift und die Oberflächenstruktur.
Für eine orientierende Kontrolle kann eine einzelne Messung hilfreich sein. Für Qualitätsprüfungen sind häufig mehrere Messstellen sinnvoll oder vorgeschrieben, da die Oberflächenrauheit innerhalb eines Bauteils variieren kann.
Entscheidend sind der benötigte Messbereich, die geforderten Rauheitsparameter, die Geometrie des Werkstücks und die Anforderungen an Speicherung und Dokumentation. Für kompakte mobile Prüfungen eignet sich beispielsweise das PCE-RT 11. Für einen größeren Messbereich und eine PC-gestützte Auswertung bietet das PCE-RT 1200 zusätzliche Möglichkeiten.